چرا مجموعه غلتک فشاری شایسته توجه دقیق است
دو خط گلوله با قالب حلقه ای یکسان و مواد اولیه یکسان در کنار هم اجرا می شوند. یکی برای هفته ها به تولید گلوله های متراکم و یکنواخت ادامه می دهد. دیگری شروع به ریزش بیشتر، ارتعاش و کشیدن جریان ناهموار می کند. هنگامی که خط دوم باز می شود، مقصر معمول مجموعه غلتک فشار است: یک پوسته فرسوده، یک یاتاقان شل، یا یک مهر و موم شکست خورده که گرد و غبار را وارد گریس می کند.
نسخه کوتاه این است که مجموعه غلتک فشار بار و سایش بیشتری نسبت به هر قسمت دیگر در محفظه پرس دریافت می کند. این تصمیم میگیرد که بستر مواد به طور یکنواخت فشرده شود و قالب حلقه چقدر دوام میآورد. برخورد با آن به عنوان یک جزء دقیق به جای یک قطعه یدکی عمومی، سریع ترین راه برای کاهش توقف های برنامه ریزی نشده است.
قبل از ادامه یک توضیح. اصطلاح مونتاژ غلتک تحت فشار همچنین در ماشین آلات تبدیل و پوشش دهنده تحت وب ظاهر می شود، جایی که معمولاً به معنای غلتک یا غلتک تغذیه است. این مقاله به معنای صنعت دانه بندی است: واحد غلتکی که خوراک، زیست توده یا کود را از طریق سوراخ های قالب حلقه فشار می دهد.
کاری که یک مونتاژ غلتک فشار در آسیاب گلوله انجام می دهد
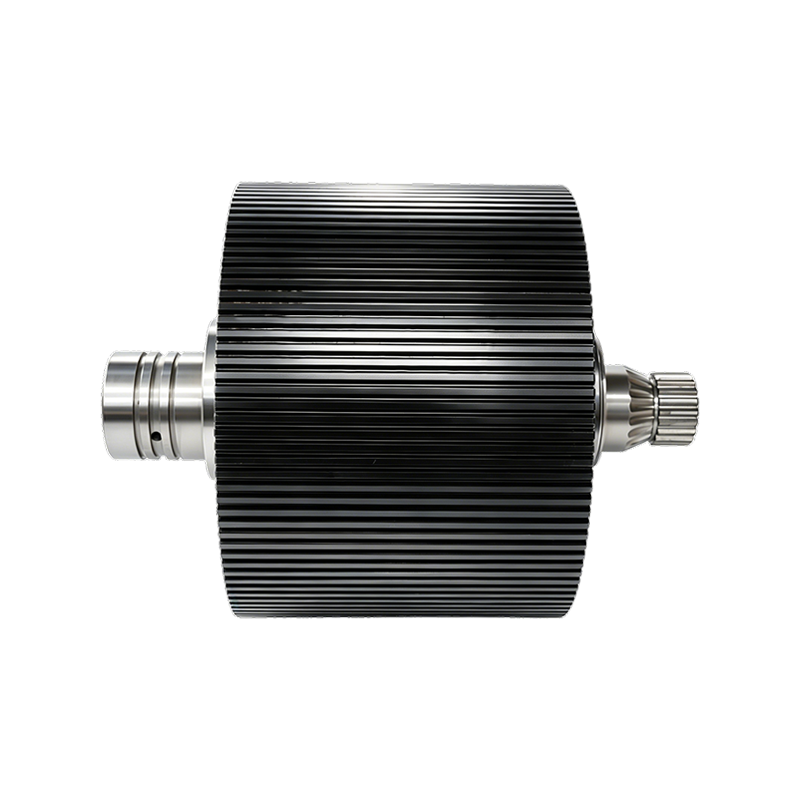
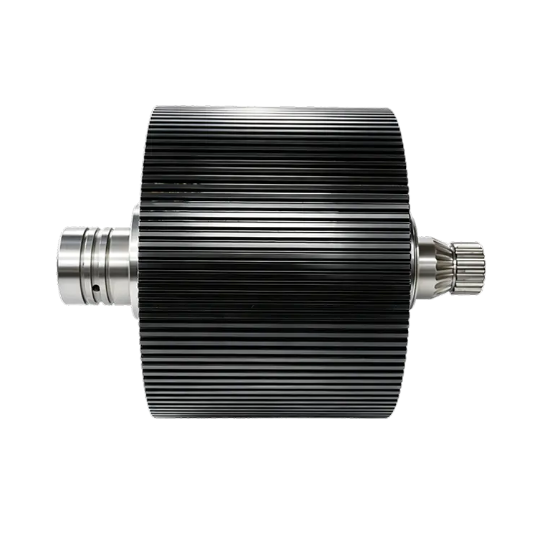
در یک آسیاب گلولهای حلقهای معمولی، قالب در اطراف غلتکها میچرخد. هر مجموعه غلتک فشاری روی یک محور غیرعادی قرار می گیرد و یک سیستم هیدرولیک، پنوماتیک یا مکانیکی غلتک را به سمت بیرون در برابر سطح داخلی قالب هل می دهد. اصطکاک بین قالب، مواد و پوسته غلتک را می چرخاند، مواد در سوراخ های قالب فشرده می شوند و یک چاقوی ثابت گلوله ها را هنگام بیرون آمدن برش می دهد.
نکته کلیدی این است که نیروی پرس کامل دستگاه از این مجموعه عبور می کند. به همین دلیل است که شرایط مجموعه تقریباً بلافاصله گلوله را تغییر می دهد.
پوسته غلتکی سطح کار است
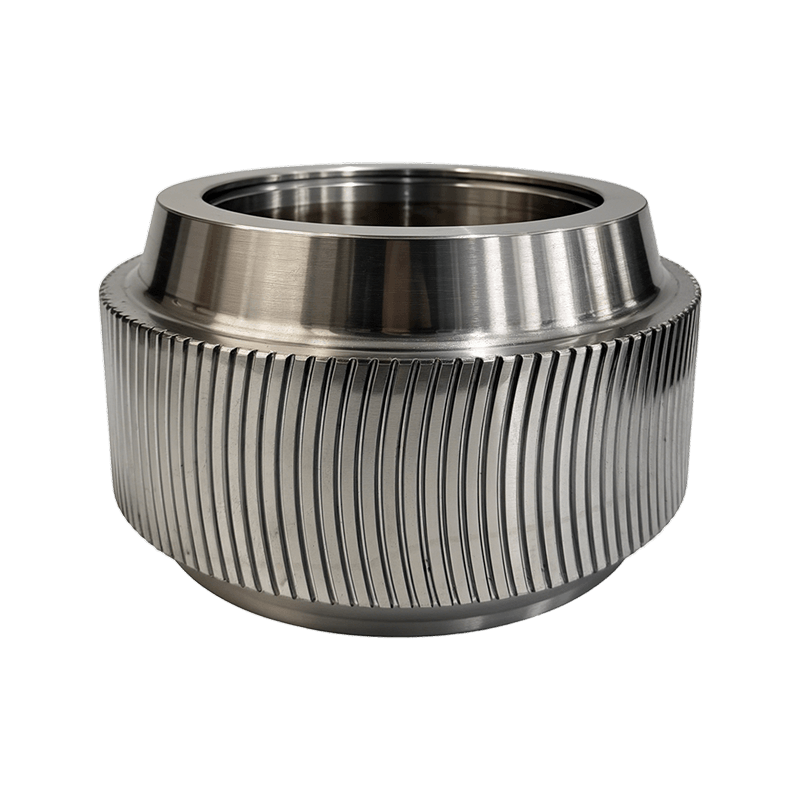
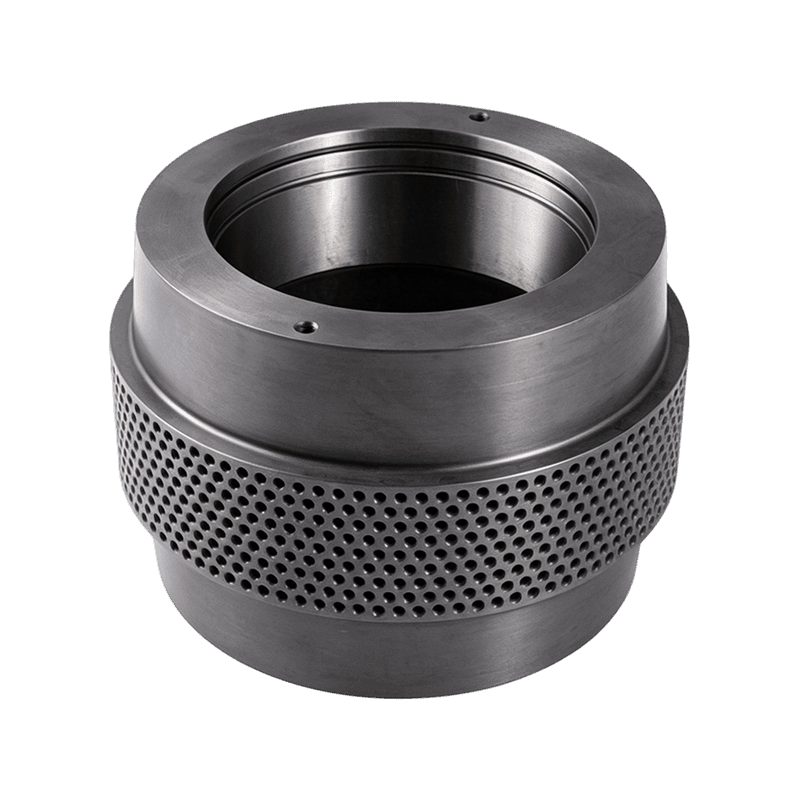
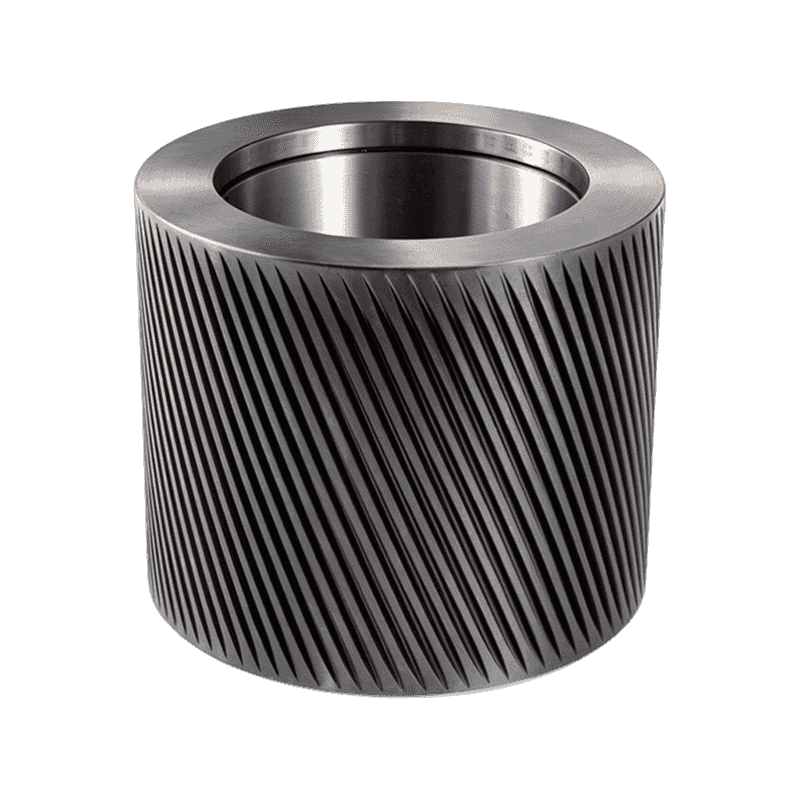
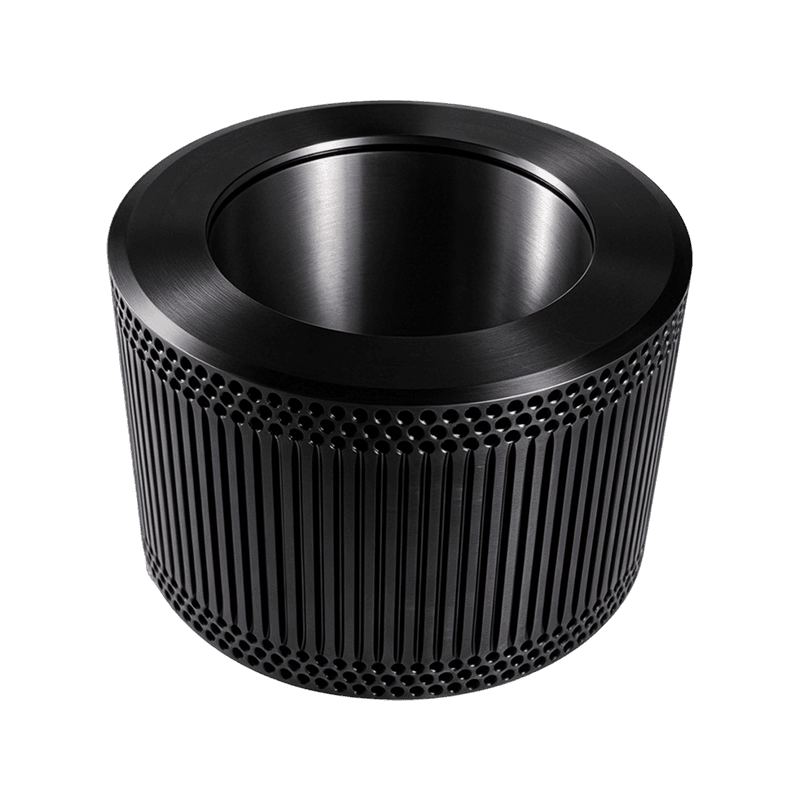
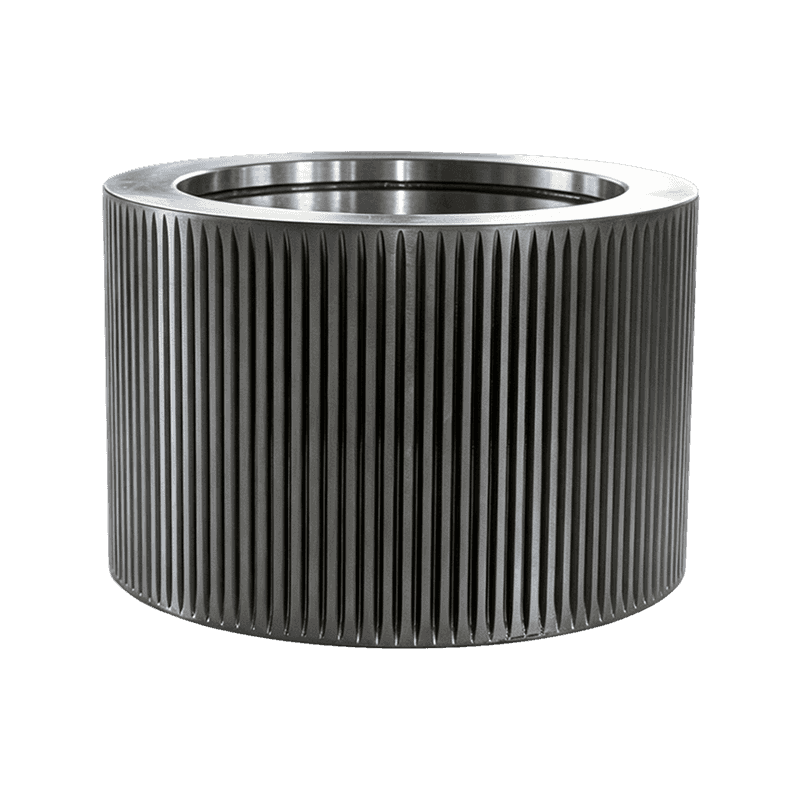
پوسته لایه بیرونی قابل جابجایی است که با بستر مواد تماس دارد. سایش ساینده را از مواد خام، خستگی ناشی از هر چرخش و گرما را از فشرده سازی مداوم جذب می کند. قطر و عرض بیرونی آن با قالب حلقه مطابقت دارد و سختی سطح آن عامل اصلی در طول عمر است.
بلبرینگها، مهر و مومها و شفت غیرعادی کار باقی مانده را انجام میدهند
در پشت پوسته، یاتاقان های غلتکی بار شعاعی را حمل می کنند، مهر و موم ها ریزدانه ها و رطوبت را از یاتاقان دور نگه می دارند و شفت خارج از مرکز اجازه می دهد تا موقعیت غلتک نسبت به قالب تنظیم شود. عیب در هر یک از این قطعات از بیرون به سختی قابل مشاهده است، اما عمر کل مجموعه را کوتاه می کند در حالی که پوسته هنوز قابل قبول به نظر می رسد.
اجزای اصلی یک مجموعه غلتکی تحت فشار
یک واحد معمولی شامل پوسته غلتکی، یک یا دو یاتاقان، محور غیرعادی، مهر و موم روغن و سخت افزار نگهدارنده است. هر جزء دارای وظیفه ای تعریف شده است و هر کدام به روشی متفاوت از کار می افتند. مقایسه آنها در کنار هم بازرسی معمول را آسانتر می کند.
| جزء | عملکرد اولیه | شایع ترین شکست |
|---|---|---|
| پوسته غلتکی | بستر مواد را در برابر قالب حلقه فشرده می کند | سایش صاف، سایش پله ای، ترک خوردگی سطح |
| بلبرینگ غلتکی | در حالی که پوسته می چرخد، بار شعاعی را حمل کنید | گرم شدن بیش از حد، سوراخ شدن، پوسته پوسته شدن |
| شفت غیر عادی | از مونتاژ پشتیبانی می کند و شکاف غلتکی را تنظیم می کند | خستگی، خم شدن، کلیدهای آسیب دیده |
| مهر و موم روغن | گریس را در داخل نگه دارید و گرد و غبار و رطوبت را مسدود کنید | نشت، پارگی لب، آلودگی |
| بست و جدا کننده | پیش بار یاتاقان و فاصله در حال اجرا را نگه دارید | سست شدن، خوردگی |
علائم خرابی مونتاژ غلتک فشار
اولین هشدارها به طور همزمان در دو مکان ظاهر می شوند: گلوله و ماشین. اگر چگالی گلوله ناهموار شد، ریزهها افزایش مییابد، و آسیاب ارتعاش میکند یا جریان ناهموار میکشد، قبل از سرزنش قالب حلقه، مجموعه غلتک را بررسی کنید.
- سختی گلوله ناهموار یا افزایش سهم ریز
- لرزش یا ضربه از محفظه پرس
- یک الگوی سایش صاف یا پلکانی روی پوسته غلتکی
- محفظه یاتاقان که در لمس داغ می شود
- گریس تیره شده یا گریس حاوی ذرات فلزی
سایش پوسته ابتدا در کیفیت گلوله ظاهر می شود
پوشیدن پوسته به ندرت یکنواخت است. پوسته ای که مشخصات اولیه خود را از دست داده است، نمی تواند مواد را به طور یکنواخت فشرده کند، بنابراین فشار در جایی که سایش عمیق تر است کاهش می یابد و چگالی گلوله به دنبال آن است. هنگامی که سایش از لایه سخت شده عبور می کند، اجرای طولانی تر آن فقط انرژی را هدر می دهد و خطر آسیب به قالب را به همراه دارد.
خرابی بلبرینگ و مهر و موم در یک مجلس توقیف شده به پایان می رسد
هنگامی که آب بندی از کار می افتد، ریزه ها با گریس مخلوط می شوند و به عنوان خمیر ساینده در داخل بلبرینگ عمل می کنند. ابتدا گرما ظاهر می شود، سپس سر و صدا، سپس بازی، سپس یک یاتاقان گرفته شده یا چرخانده شده که محور غیرعادی را خراب می کند. در آن مرحله، تعویض فقط پوسته منطقی نیست زیرا قطعات نگهدارنده از قبل آسیب دیده اند.
قبل از خرید جایگزین چه چیزی را باید بررسی کنید
در مقایسه با قالب حلقه، مجموعه غلتکی فشار خرید کوچکتری است، با این حال تأثیر زیادی بر زمان کار و قوام گلوله دارد. بررسی های زیر به طور یکسان برای خطوط خوراک، زیست توده و کود اعمال می شود.
به جای کاتالوگ، با دستگاه شروع کنید. از شماره قطعه سازنده آسیاب استفاده کنید یا عرض غلتک، قطر بیرونی و هندسه شفت را اندازه بگیرید. مجموعه باید متناسب با قطر داخلی قالب حلقه و محدوده تنظیم سیستم خارج از مرکز باشد.
سپس مواد و عملیات حرارتی را زیر سوال ببرید. پوستههای خوب فولاد آلیاژی هستند که از طریق سختشده یا با بدنه تا حدودی سخت شدهاند 58 تا 62 HRC . پوسته نرمتر به سرعت میپوشد. پوسته ای که بیش از حد سخت است، تحت بارهای ضربه ای ممکن است ترک بخورد.
بسته یاتاقان را نیز بررسی کنید: نوع و شماره بلبرینگ، روش بارگیری پیش بار و مشخصات گریس. یاتاقانهایی که به سادگی جا میشوند اما دارای رتبه پایینتری هستند، در مراحل اولیه تولید مداوم از کار میافتند.
ابعاد و تلورانس های بحرانی را تأیید کنید. قطر بیرونی پوسته غلتک بر شکاف غلتک تا قالب تأثیر میگذارد، و خروجی بر روی فشار حتی تأثیر میگذارد. به جای اعداد کاتالوگ، مقادیر اندازه گیری شده را بخواهید.
در نهایت، به کنترل فرآیند تامین کننده نگاه کنید. نتایج ثابت از مواد خام کنترل شده، آهنگری، عملیات حرارتی و ماشینکاری نهایی حاصل می شود. تامین کننده ای که کل زنجیره را مدیریت می کند راحت تر از تامین کننده ای است که فقط قطعات خریداری شده را مونتاژ می کند.
- عرض غلتک، قطر بیرونی و مناسب شفت
- درجه درجه و سختی مواد، معمولاً 58 تا 62 HRC
- نوع بلبرینگ، شماره، پیش بارگیری و گریس
- گرد بودن، روان شدن و پرداخت سطح
- کنترل فرآیند از مواد اولیه تا ماشینکاری نهایی
جایگزینی در سطح اسمبلی در مقابل فقط یک پوسته
با تعویض مجموعه کامل، بلبرینگ های از پیش بارگذاری شده، مهر و موم های درست قرار داده شده و سطح کار تازه در یک شات به ارمغان می آورد. همچنین این خطر را از بین می برد که سایش پنهان در یاتاقان یا شفت باعث کوتاه شدن عمر پوسته جدید شود. پیشبینی زمان توقف برنامهریزیشده آسانتر میشود، زیرا یک توقف کار را تمام میکند.
خرید فقط پوسته زمانی منطقی است که شفت موجود بررسی شده باشد، فاصله یاتاقان هنوز در حد مشخصات باشد و واحد قدیمی هیچ نشانهای از گرما یا آلودگی نداشته باشد. در تولید مداوم، اکثر تیم ها به هر حال مونتاژ کامل را انتخاب می کنند، زیرا تفاوت قیمت در مقایسه با خرابی دوم در داخل محفظه پرس ناچیز است.
عادات نگهداری که عمر مونتاژ را افزایش می دهد
اولین خط دفاعی انضباط روانکاری است. درجه گریس و فاصله سازنده آسیاب را دنبال کنید. یک قانون رایج در شرایط گرد و غبار، روغن کاری مجدد غلتک ها هر هشت ساعت کارکرد است. فقط به این دلیل که دستگاه ساکت به نظر می رسد، فاصله را طولانی نکنید.
بازی بلبرینگ و دمای محفظه را در طول گردش روزانه بررسی کنید. تشخیص زودهنگام بازی از چرخش یاتاقان بر روی شفت جلوگیری می کند که یکی از گران ترین حالت های خرابی در ناحیه پرس است. اگر آسیاب از بیش از یک غلتک استفاده می کند، مجموعه ها را بچرخانید تا سایش متعادل بماند و قالب حلقه بار یکنواخت را حفظ کند.
هر تغییر قالب حلقه را یک نقطه بازرسی قرار دهید. توقف برنامه ریزی شده ارزان ترین لحظه برای اندازه گیری قطر پوسته، بازرسی آب بندی ها و تازه کردن گریس است.
خط پایین
مجموعه غلتک فشار در مرکز سخت ترین کار آسیاب گلوله قرار دارد. کار آن ساده است، اما ساخت، فرسودگی و جایگزینی آن تأثیر بزرگی بر زمان آپدیت و کیفیت گلوله دارد. پوسته را بازرسی کنید و به بلبرینگ گوش دهید، مونتاژ را به عنوان یک سیستم منطبق جایگزین کنید و نه تعداد انگشت شماری از قطعاتی که اتفاقاً مناسب هستند، و روغن کاری را طبق برنامه انجام دهید. این سه عادت بیشتر از هر روال تعمیر و نگهداری دیگری در کارخانه باز می گردند.